树脂摆件定制加工流程详解:从图纸到成品的工艺把控
在义乌国际商贸城,每天有数以万计的树脂工艺品流向全球。作为从业十余年的技术编辑,我见过太多因工艺失控而报废的订单——色差超过ΔE 2.0、气泡率高于3%、脱模变形量大于1mm,这些数据背后都是真金白银的损失。今天不聊虚的,直接拆解我们艺宸工艺的树脂摆件加工全流程,看完你就明白为什么同一张图纸,不同工厂做出来的效果能差出两个档次。
一、图纸深化:别急着开模,先做“减法”
客户发来的图纸往往只标注了外观尺寸,但树脂摆件加工真正的技术门槛在壁厚控制和倒扣处理。我们的工程团队会先用三维扫描仪建立数字模型,自动检测壁厚均匀度——通常控制在4-6mm区间,太薄易裂,太厚则固化时放热集中导致缩痕。遇到倒扣结构(比如人物手臂内侧),我们会建议拆分成2-3个分件,再用超声波焊接组合。这一步省下的模具维修费,往往能覆盖整批手工工艺品定制的利润空间。
图纸确认后,我们会在24小时内出CNC雕刻的ABS首板,不是简单看形状,而是实测脱模斜度是否≥1.5°,抛光后表面粗糙度能否达到Ra0.4以下。首板确认的不仅是外观,更是后续量产时色彩还原度和表面质感的基准线。
二、模具与打样:硅胶模的“呼吸”艺术
做节日礼品货源,最怕旺季赶单时模具报废。我们采用加成型液体硅胶(硬度Shore A 30),抽真空脱泡后浇注,固化时间精确控制在6小时±15分钟。关键数据是硅胶模的收缩率——必须控制在0.1%以内,否则批量生产的尺寸误差会叠加。
首样(俗称“确认样”)出来,要过三关:
- 色卡比对:Pantone色差值ΔE≤1.5,且需在D65光源下目测无争议
- 手感测试:树脂摆件加工后期要经过打磨和喷漆,但首样必须体现最终手感,不能有“塑料感”
- 破坏性测试:从1.2米高处自由落体到硬木地板,裂纹长度不得超过5mm
只有这三项全过,才敢进入量产环节。很多文创饰品批发的翻单客户,就是被我们这种“死磕”首样的态度留住的。
三、量产控制:从灌浆到质检的六道关卡
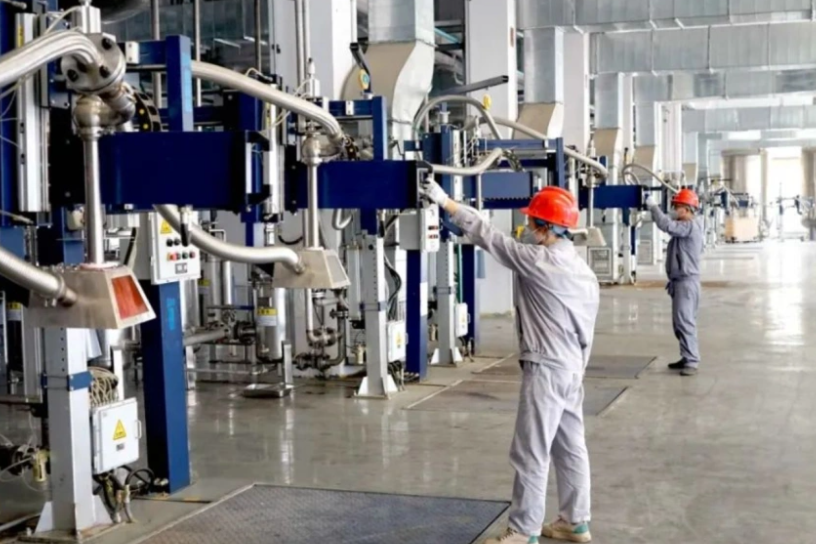
量产不是简单重复。我们用的是双组分环氧树脂(混合比100:60),在28℃恒温车间内,真空脱泡时长控制在4-6分钟,然后通过低压灌注机注入模具。这里有个容易被忽视的细节:灌浆后的“静置时间”必须根据室温动态调整,夏季缩短至8分钟,冬季延长至15分钟,否则易产生流痕。
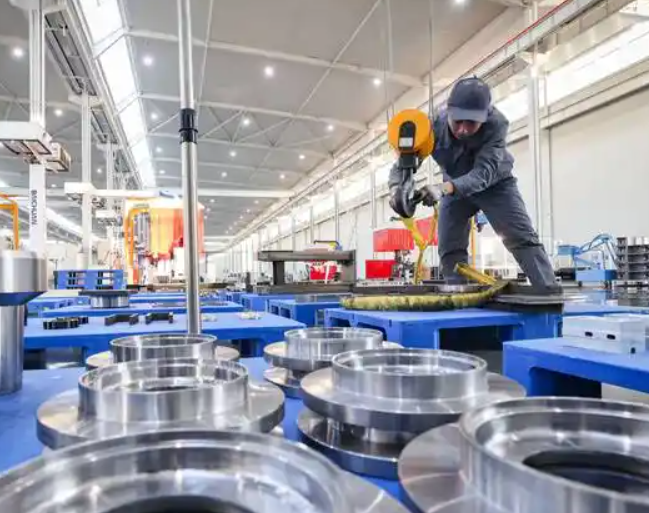
脱模后的毛坯件要经过三道打磨工序(粗磨180目→细磨400目→精修800目),接着进入喷漆线。我们自建的环保漆房采用往复式自动喷枪,膜厚控制在25-35μm,烘干温度曲线分段设定,避免橘皮或针孔。最后一道全检工序,每件产品都要经过灯光下目视检查、卡规抽检和跌落抽测。
四、电商一件代发的品控逻辑
支持电商一件代发,不代表降低质检标准。我们专门为电商客户准备了独立包装规格(防震EPE内衬+双层瓦楞纸箱),并承诺破损率低于0.3%。在旺季,我们甚至提供“代贴面单+扫码出库”服务,但前提是——每批次出货前,质检员会随机抽取5%的产品进行全流程复测,包括色差、重量公差(±3g)和功能性测试。
如果你正在寻找稳定的节日礼品货源,或者想开发一套有文化IP属性的手工工艺品定制系列,不妨把图纸发过来。我们提供免费的首板制作(仅收取材料成本),且承诺在收到确认样后的15个工作日内完成大货交付。工艺把控不是口号,是刻在每道工序里的数据红线。